

A méretpontosság az egyik legfontosabb értékelendő tényező betontömb vagy téglagyártó forma vásárlásakor. Az öntőforma üregének méretei, alkatrészeinek egymáshoz igazítása, az üregek távolságának állandósága és a rögzítési felületek pontossága egyaránt befolyásolja a késztermékek alakját és megismételhetőségét. Még akkor is, ha egy blokkgép a megadott gyártási sebességgel működik, a szerszámban lévő méreteltérések hozzájárulhatnak a blokk egyenetlen méretéhez, egyenetlen élekhez, a formázás során felmerülő nehézségekhez és további minőség-ellenőrzési követelményekhez. A vásárlók számára az igazi kérdés nem egyszerűen az, hogy egy öntőforma képes-e téglát gyártani, hanem az, hogy képes-e ismételten olyan téglákat vagy tömböket gyártani, amelyek teljes élettartama során megfelelnek a tervezett méret- és funkcionális követelményeknek.
Értékelésekor aTégla gépi forma, a beszerzési csapatoknak túl kell nézniük a feltüntetett árakon és a gyártási pontosságra vonatkozó általános megállapításokon. A megbízható vásárlási döntés megköveteli a kritikus méretek, az alkalmazható tűréshatárok, az anyagtulajdonságok, az ellenőrzési módszerek, a gépek kompatibilitásának és a cserekövetelmények világos megértését. A Fujian Quangong Mold Co., Ltd.-t a tervezett gyártósor tényleges követelményeihez képest kell értékelni, és a műszaki specifikációkat meg kell erősíteni a megrendelés feladása előtt. Ez az útmutató elmagyarázza, hogy a méretpontosság hogyan befolyásolja a gyártási teljesítményt, és gyakorlati keretet ad a szerszámbeszállítók összehasonlításához, a műszaki rajzok áttekintéséhez és a beszerzési kockázatok csökkentéséhez.
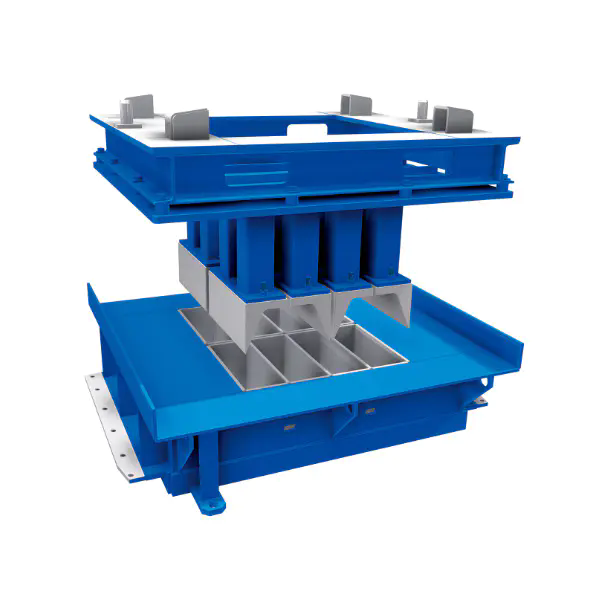
1. Mit jelent a méretpontosság a formagyártásban?
2. Miért befolyásolja a méretpontosság a blokk minőségét és a gyártási hatékonyságot?
3. Milyen műszaki paramétereket kell a vásárlóknak értékelniük a vásárlás előtt?
5. Következtetés: Hogyan támogathatják a pontos formák a jobb vásárlási döntéseket?
A méretpontosság azt írja le, hogy egy gyártott alkatrész tényleges méretei mennyire felelnek meg a megadott tervezési méreteknek. A tégla- és betonblokk-gyártásban a koncepció nem csak a forma teljes külső méretére vonatkozik. Tartalmazza az üreg hosszát, szélességét, mélységét, falvastagságát, az üregek közötti távolságot, a rögzítési furatok helyzetét, a referenciafelületeket és a gyártás során egymással elmozduló vagy egymással érintkező alkatrészek beállítását. Ezek a mérések együttesen meghatározzák, hogy az öntőforma képes-e a rendeltetésszerűen teljesíteni, ha egy adott blokkgyártó gépre telepítik.
Beszerzési célból fontos megkülönböztetni a méretpontosságot az ismételhetőségtől és az általános gyártási minőségtől. A pontosság a mért érték és a meghatározott cél közötti különbségre vonatkozik. Az ismételhetőség arra vonatkozik, hogy ugyanaz a mérés összehasonlítható körülmények között következetesen reprodukálható-e. Az öntőforma a célméreteihez közel is gyártható, de még mindig túlzott eltéréseket mutat az üregek között. Ezzel szemben számos üreg nagyon hasonló méretű lehet, miközben mindegyik eltér a tervezett kialakítástól. Mindkét helyzet problémákat okozhat, bár a megfelelő korrekciós intézkedések eltérőek lehetnek.
A kritikus méretek a forma kialakításától, a blokk típusától, a gyártási folyamattól és a késztermék követelményeitől függenek. A vásárlóknak nem szabad azt feltételezniük, hogy minden mérés ugyanolyan hatással van a termék minőségére. A következő területek érdemelnek különös figyelmet a rajzok felülvizsgálata és a beszállítói értékelés során.
A műszakilag teljes rajznak meg kell határoznia a funkcionálisan kritikus méreteket, nem pedig minden elemhez válogatás nélkül ugyanazt a tűréshatárt hozzárendelni. A tűrés egyértelmű mérnöki okok nélküli meghúzása növelheti a megmunkálási időt és az ellenőrzési költségeket anélkül, hogy a kész blokkok jelentős javulását eredményezné. Emiatt a vevőnek és a gyártónak a rajz véglegesítése előtt meg kell állapodnia az egyes kritikus jellemzők tervezett funkciójáról.
A mérettűrés határozza meg a névleges méret körüli megengedett eltérést. Ha egy rajz 100 mm névleges üregszélességet ad meg plusz-mínusz 0,20 mm kétoldali tűrés mellett, akkor az elfogadható tartomány 99,80 mm és 100,20 mm között van. Ez egy szemléltető példa, nem egy konkrét forma megerősített specifikációja. A ténylegesen elfogadható tartományt a jóváhagyott rajznak, a vonatkozó termékkövetelményeknek és a gyártási folyamat lehetőségeinek kell meghatározni.
A vásárlóknak meg kell különböztetniük a mérettűréseket a geometriai tűrésektől. A szélességmérés önmagában nem tudja megállapítani, hogy egy üreg kellően négyzet alakú-e, hogy két felület párhuzamos-e, vagy hogy a rögzítési interfész megfelelően van-e elhelyezve a referenciaponthoz képest. A geometriai méretezés és tolerancia adott esetben strukturált módszert biztosít ezen összefüggések meghatározására. Összetett formaszerelvények esetén segíthet megelőzni az olyan rajzok által okozott nézeteltéréseket, amelyek meghatározzák az egyedi méreteket, de nem magyarázzák el, hogy a jellemzőknek hogyan kell kapcsolódniuk egymáshoz.
A mérési feltételek is számítanak. A műszereknek meg kell felelniük az ellenőrzött jellemzőnek, megfelelő állapotban kell tartaniuk, és képzett személyzet használhatja. A hőmérséklet, a felületi szennyeződés, a sorja és az inkonzisztens mérési helyek befolyásolhatják a leolvasások megbízhatóságát. Ha nagyon szűk tűréshatárokat adunk meg, akkor a mérési bizonytalanságot kell figyelembe venni, ahelyett, hogy minden megjelenített tizedesjegyet a pontosság bizonyítékaként kezelnénk.
Vegyünk egy olyan formát, amelyben minden üreg megfelelő névleges hosszúságú, de a rögzítési felület nincs egy vonalban a gép helymeghatározási referenciaértékével. Az üregméretek egyenként ellenőrizve kielégítőnek tűnhetnek, de a szerszám beszerelés után még mindig helytelenül helyezhető el. Hasonlóképpen, egy öntőforma teljesítheti a teljes hosszra vonatkozó követelményét, miközben túlzott eltéréseket mutat az egyes üregek mélységében. Egyetlen átfogó mérés nem fedné fel ezt az állapotot.
Emiatt a téglagép formát funkcionális gyártási egységként kell értékelni, nem pedig független méretek gyűjteményeként. A vevőknek jóváhagyott műszaki rajzot kell kérniük, azonosítaniuk kell a minőség szempontjából kritikus jellemzőket, és meg kell erősíteniük, hogyan fogják ezeket a jellemzőket mérni. Ha a termékhez több üreg szükséges, az ellenőrzési tervnek figyelembe kell vennie az egyes üregek méretét és a köztük lévő összhangot.Fujian Quangong Mold Co., LtdEzeket a dokumentált követelmények alapján kell értékelni, ahelyett, hogy kizárólag olyan tág leírásokra hagyatkoznánk, mint a nagy pontosság vagy a fejlett gyártás.
Nem az a cél, hogy minden jellemzőnél a lehető legkisebb tűréshatárt követeljük meg. Ennek célja a megfelelő blokkok előállításához, a megbízható telepítéshez és az ismételhető teljesítmény fenntartásához szükséges tűréshatárok meghatározása és ellenőrzése. Ez a megközelítés védhetőbb alapot biztosít a beszerzési csapatoknak a minőség, a költségek és a hosszú távú alkalmasság értékeléséhez.
A méretpontosság összefüggő mechanikai és folyamatkapcsolatok láncolata révén befolyásolja a termelést. Az öntőforma határozza meg a termék kialakításához rendelkezésre álló geometriát, míg a gép biztosítja az anyag megszilárdításához szükséges mozgást, nyomást, rezgést és időzítést. A kész blokk e tényezők közötti kölcsönhatást tükrözi. Következésképpen a méretprobléma nem mindig a formának tulajdonítható, hanem a formapontosság elengedhetetlen része egy stabil gyártási rendszernek.
A vásárlók számára ez a megkülönböztetés különösen fontos az árajánlatok összehasonlításakor. Egy olcsó öntőforma vonzónak tűnhet, ha a vételárat elkülönítve vesszük figyelembe. Ha azonban méretei inkonzisztensek, illesztőfelületei nem egyeznek a géppel, vagy kopási viselkedése idő előtti méretváltozást okoz, akkor a kezdeti megtakarítást ellensúlyozhatják további beállítások, kiselejtezett termékek, karbantartási munkák és nem tervezett csere. A magasabb árú opció sem automatikusan jobb. A megfelelő választás az a forma, amely bizonyítja, hogy megfelel az egyeztetett műszaki követelményeknek, és megfelelő értéket kínál a várható élettartama során.
A formageometria és a késztermék méretei közötti kapcsolat a blokk típusától, az anyagkeveréktől és a gép működési körülményeitől függ. Ennek ellenére számos mechanizmus releváns a legtöbb betontömb-gyártási alkalmazásban.
Ezek a hatások nem egyformán fontosak minden alkalmazásnál. Egy általános célú üreges tömb és egy precíziós reteszelő burkolati egység eltérő méretkövetelményekkel és elfogadási kritériumokkal rendelkezhet. A vevőknek ezért először meg kell határozniuk a késztermék specifikációját, és visszafelé kell dolgozniuk az eléréséhez szükséges penészjellemzők megállapításán.
A szerszámnak illeszkednie kell ahhoz a géphez, amelyhez tervezték vagy jóváhagyták. A kompatibilitás magában foglalja a szerelési méreteket, a helymeghatározási jellemzőket, a teljes burkolatot, a munkahézagokat, valamint a forma és a kapcsolódó gépelemek közötti kapcsolatot. Ha a csereforma eltér az eredeti kialakítástól, még egy kritikus interfész kis eltérése is megnehezítheti a telepítést, vagy jogosulatlan módosításokat igényelhet.
Például az olyan rögzítési furatok, amelyek nem illeszkednek a géphez, arra késztethetik a kezelőt, hogy kinagyítsa a lyukakat vagy módosítsa a konzolt. Az ilyen változtatások hatással lehetnek a beállításra, a terheléselosztásra vagy az összeállítás integritására. Bonyolíthatják a jövőbeni cserét is, és bizonytalanságot kelthetnek azzal kapcsolatban, hogy a forma továbbra is megfelel-e az eredeti tervezési követelményeknek. A vevőknek kerülniük kell, hogy a helyszíni módosítást a kompatibilitás szállítás előtti megerősítésének elfogadható helyettesítőjeként kezeljék.
A gép azonosítása ezért vásárlási követelmény, nem pedig adminisztratív részlet. A vevőnek meg kell adnia a gép gyártóját, a modellt, adott esetben a vonatkozó sorozat- vagy konfigurációs információkat, a meglévő formarajzot, ha rendelkezésre áll, és a tervezett terméktervet. Ha a gépet módosították, ezeket a változtatásokat is közölni kell. A beszállító ezt követően áttekintheti az interfészeket, és tisztázhatja, hogy mely méreteket kell megerősíteni a gyártás megkezdése előtt.
A méretpontosság olyan módon befolyásolja a költségeket, amelyek túlmutatnak a formázási számlán. Az állandóan megfelelő blokkokat előállító forma csökkentheti az elkerülhető ellenőrzési, beállítási és válogatási munkákat. Csökkentheti annak a valószínűségét is, hogy a forma idő előtti cseréje a méretbeli eltérések vagy a helytelen kezdeti illeszkedés miatt következik be. Ezeket a lehetséges megtakarításokat a tényleges termelési adatok alapján kell értékelni, nem pedig a szállító általános állításaiból feltételezni.
A gyakorlati költségfelmérés a következő elemeket tartalmazhatja:
A vásárlóknak kerülniük kell azt a feltételezést, hogy a méretpontosság önmagában határozza meg az élettartamot. A kopásállóság, az anyagválasztás, a hőkezelés adott esetben, a karbantartás, a gyártási mennyiség és a működési feltételek szintén befolyásolják a forma időbeli teljesítményét. A pontos kezdeti méretek nem tudják kompenzálni a nem megfelelő anyagokat vagy a rossz karbantartást. Hasonlóképpen, a tartós anyag nem tudja kijavítani azt a formát, amelyet a jóváhagyott méretspecifikáción kívül gyártottak.
A Fujian Quangong Mold Co., Ltd.-t ezért a tervezési megfelelőség, a gyártási konzisztencia, a gépek kompatibilitása és az életciklus-költség kombinált értékelésével kell értékelni. Egy hasznos beszállítói megbeszélés azt kérdezi, hogyan szabályozzák a kritikus méreteket, milyen ellenőrzési jegyzőkönyveket szállítanak, és hogyan kezelik a nem megfelelő alkatrészeket. Ezek a kérdések több használható bizonyítékot szolgáltatnak, mint a pontosság általános ígérete.
Amikor a kész blokkok méretbeli eltéréseket mutatnak, a beszerzési és gyártási csapatoknak meg kell vizsgálniuk a teljes alakítási folyamatot. Az anyag nedvességtartalma, az adalékanyag osztályozása, a cementtartalom, a töltet konzisztenciája, a tömörítés, a vibrációs beállítások, a kikeményedési feltételek és a kezelés egyaránt befolyásolhatja a végterméket. A rajzi követelményeknek megfelelő forma továbbra is elfogadhatatlan blokkokat termelhet, ha a gyártási folyamat instabil.
Az ésszerű vizsgálat a forma és a késztermékek reprezentatív mintájának mérésével kezdődik. Ha a forma méretei kívül esnek a jóváhagyott határokon, a korrekciós intézkedésnek a formára vagy annak felszerelésére kell összpontosítania. Ha az öntőforma megfelelő, de a késztermékek eltérőek, a csapatnak meg kell vizsgálnia a folyamatbeállításokat és az anyagfeltételeket a csere engedélyezése előtt. A több üreg eredményeinek összehasonlítása segíthet megállapítani, hogy az eltérés egy adott üreget, egy géppozíciót vagy egy teljes gyártási tételt követ-e.
Ez a bizonyítékokon alapuló megközelítés megakadályozza a szükségtelen beszerzési költségeket, és termelékenyebbé teszi a beszállítói megbeszéléseket. A kopás megfigyelésének és a jövőbeni csereformák értékelésének alapjait is meghatározza. A beszerzési csapatok számára a cél egy megismételhető gyártási eredmény, nem egyszerűen egy olyan alkatrész, amely átmegy egy elszigetelt ellenőrzésen.
A beszerzési specifikációnak a tervezett gyártási követelményeket mérhető jellemzőkké kell lefordítania. Egy betontömb öntőforma esetében ez a késztermék, a gépi interfész, a kritikus méretek, az anyagok, a gyártási követelmények és az átvételhez szükséges ellenőrzési bizonyítékok leírását jelenti. Ha ezek a tételek homályosak maradnak, előfordulhat, hogy a különböző szállítóktól származó árajánlatok nem hasonlíthatók össze közvetlenül. Az egyik szállító árazhat egy szabványos formát széles tűréshatárokkal, míg egy másik beszállító további megmunkálást és ellenőrzést foglalhat magában. Közös specifikáció nélkül a vevő összehasonlíthat olyan árakat, amelyek nem egyenértékű termékeket képviselnek.
A téglagép öntőformára vonatkozó árajánlat áttekintésekor kérjen egy műszaki dokumentumot, amely azonosítja a jóváhagyott rajz felülvizsgálatát, az anyagminőséget, a hőkezelési követelményeket, ahol alkalmazható, a kritikus tűréseket és az elfogadási kritériumokat. Ezeket az adatokat írásban kell megerősíteni, nem pedig a termékfotókból vagy az általános katalógusleírásokból következtetni. Az öntőforma műszaki alkalmasságát az adott géppel és késztermékkel szemben kell megállapítani, különösen akkor, ha a vásárlás egyedi méretekre vagy egy meglévő szerelvény cseréjére vonatkozik.
| Paraméter | Mit kell megadnia a vevőnek | Miért számít | Kérésre bizonyíték |
| Késztermék típusa | Tömör tömb, üreges tömb, járólap, reteszelő egység vagy más meghatározott profil | Meghatározza a szükséges üreggeometriát és a tervezett alkalmazást | Jóváhagyott termékrajz vagy méretspecifikáció |
| Az üreg hossza és szélessége | Névleges méretek és megengedett eltérések minden kritikus jellemzőnél | Szabályozza a formált termék fő geometriáját | Méretezett formarajzolás és ellenőrzési eredmények |
| Az üreg mélysége | Megadott mélység, referencia-adatpont és alkalmazható tűrés | Befolyásolja a termék magasságát és az üreg konzisztenciáját | Mért mélységrekordok meghatározott helyekről |
| Üreges térköz | Középpontok közötti távolság vagy más egyértelműen meghatározott referencia | Segít megőrizni a konzisztenciát az üregek között és a formaelrendezésen belül | Tervrajz és méretvizsgálati jegyzőkönyv |
| Geometriai tűrések | Alkalmazandó síkossági, párhuzamossági, merőlegességi, pozíció- vagy profilkövetelmények | Szabályozza a funkcionális felületek közötti kapcsolatokat | Ellenőrzési terv meghatározott alapértékekkel és mérési módszerekkel |
| Anyagminőség | Pontos minőség vagy megegyezett anyagspecifikáció a formaelemekhez | Befolyásolja a szilárdságot, a szívósságot, a kopási viselkedést és a működési környezethez való alkalmasságot | Anyagbizonyítvány vagy nyomon követhető anyagdokumentáció |
| Hőkezelés | Szükséges folyamat, alkalmazandó komponens és elfogadási kritériumok, ha vannak megadva | Befolyásolhatja a keménységet, a kopásállóságot és a méretstabilitást | A hőkezelési rekord és a keménység eredménye, ahol szükséges |
| Felületi állapot | Szükséges felületkezelés, megengedett hibák és bármely megadott érdességérték | Befolyásolhatja a kibocsátási viselkedést, a kopást és az érintkezési feltételeket | Szemrevételezéses ellenőrzés és felületmérési jegyzőkönyvek, ahol alkalmazható |
| Gép interfész | A rögzítési furatok helyzete, az elhelyezési felületek, a teljes burkolat és a hézagkövetelmények | Meghatározza, hogy a forma megfelelően beszerelhető-e | Jóváhagyott interfész rajz vagy dokumentált kompatibilitási felülvizsgálat |
| Ellenőrzés és átvétel | Mintavételi módszer, mérőberendezés, jelentésformátum és nem megfelelőségi eljárás | Meghatározza, hogy az elfogadás előtt hogyan kell igazolni a megfelelőséget | Végső vizsgálati jelentés és elfogadott átvételi dokumentumok |
A táblázat beszerzési keretrendszert ad, nem pedig gyártóspecifikus specifikációt. A pontos értékeknek a jóváhagyott műszaki tervből és a gyártási követelményekből kell származniuk. A szállítótól nem várható el, hogy kritikus tűrésekre következtessen pusztán a termék nevéből.
A méretpontosság és az anyagteljesítmény az öntőforma minőségének egymással összefüggő, de különálló aspektusai. Az anyagválasztás befolyásolja a kopással, alakváltozással, ütésekkel és ismétlődő gyártási terhelésekkel szembeni ellenállást. Nincs azonban egyetlen olyan acélminőség vagy keménységi érték, amely minden formához megfelelő lenne. A helyes kiválasztás függ az öntőforma kialakításától, a géptől, a keverék koptató tulajdonságaitól, a gyártási sebességtől, a várható karbantartási stratégiától és a gyártó műszaki értékelésétől.
A beszerzési csoportoknak meg kell kérniük a szállítót, hogy azonosítsa az egyes releváns alkatrészekhez használt anyagokat, és magyarázza el, hogy a megadott anyag hogyan támogatja a tervezett működési feltételeket. Ha a tervezés hőkezelést igényel, a beszerzési megrendelésben fel kell tüntetni, hogy mely alkatrészekre van szükség, és a megfelelőséget hogyan kell ellenőrizni. A keménység leolvasása önmagában nem bizonyítja, hogy az anyag rendelkezik a szükséges szívóssággal, hogy a hőkezelést megfelelően végezték el, vagy hogy az alkatrész elfogadható méretekkel rendelkezik.
Ahol a nyomon követhetőség fontos, a vevők anyagigazolásokat vagy azzal egyenértékű nyilvántartásokat kérhetnek a szállított megrendeléshez kapcsolódóan. A dokumentáció szintjének tükröznie kell az alkalmazás kockázatát és összetettségét. Előfordulhat, hogy egy egyszerű csereforma más dokumentációs csomagot igényel, mint egy nagy mennyiségű gyártósoron használt szerszám, ahol a váratlan leállás jelentős következményekkel jár.
A vásárlóknak csak akkor kell számszerű értékeket megadniuk, ha azokat a jóváhagyott terv, a gépdokumentáció, a termékszabvány vagy egy kölcsönösen elfogadott műszaki követelmény támasztja alá. Nem helyénvaló általános tűréshatárt univerzális viszonyítási alapként használni minden üreghez és minden blokkgéphez. Egy adott útburkoló termékhez szánt forma eltérő méretszabályozást igényelhet, mint a hagyományos falazótömbökhöz.
Például egy beszerző csapat meghatározhat egy 200 mm-es névleges üregméretet, és megadhat egy plusz-mínusz 0,15 mm-es megengedett eltérést. Ez egy hipotetikus szemléltetése annak, hogyan írható fel egy követelmény, nem pedig az az állítás, hogy az érték minden alkalmazáshoz megfelelő. Az ilyen tűrés elfogadása előtt a vevőnek mérlegelnie kell a késztermék specifikációját, a mérési módszert, a gyártási folyamatot és a szállító bizonyított képességét.
A hasznos specifikációs mezők a következők:
Ezek az adatok végrehajthatóvá teszik a beszerzési rendelést, és csökkentik a bizonytalanságot a beérkező ellenőrzés során. Segítenek megelőzni egy gyakori beszerzési problémát is: a szállítás utáni felfedezést, hogy a szállító és a vevő eltérően értelmezte ugyanazt a névleges méretet.
Az ár-összehasonlítást csak a műszaki hatókör összehangolása után szabad elkezdeni. Minden szállítónak ugyanazon a rajz-revízión, az anyagkövetelményeken, a mérettűréseken, a vizsgálati körön és a szállítási feltételeken alapulva kell árajánlatot adnia. Ha a szállító alternatív anyagot vagy gyártási módszert javasol, az eltérést egyértelműen dokumentálni és jóváhagyni kell a gyártás előtt. Ellenkező esetben az árajánlat olcsóbbnak tűnhet, mivel kizárja azokat a követelményeket, amelyeket egy másik szállító foglalt.
A vásárlók használhatnak egy összehasonlító lapot, amely elkülöníti a kötelező követelményeket az opcionális szolgáltatásoktól. A kötelező elemek magukban foglalhatják a gép kompatibilitását, a kritikus üregméreteket, a meghatározott anyagokat és a végső ellenőrzést. Az opcionális elemek tartalmazhatnak további mérési jelentéseket, tartalék kopóalkatrészeket vagy továbbfejlesztett nyomon követhetőséget. A megkülönböztetés lehetővé teszi a beszerzési csapatok számára, hogy azonosítsák a valódi költségkülönbségeket anélkül, hogy figyelmen kívül hagynák a technikai hiányosságokat.
Hasznos a szállító válaszminőségének értékelése is. Meg tudja magyarázni a gyártó a kritikus méretek megmunkálását és mérését? A munka megkezdése előtt azonosítja a tisztázatlan rajzrészleteket? Bizonyíthatja-e a megfelelőséget ahelyett, hogy szóbeli biztosítékokra hagyatkozna? Ezek a kérdések segítenek felmérni, hogy a beszállító ellenőrzött gyártási folyamattal rendelkezik-e, és megérti-e a vásárlás kockázatát.
A Fujian Quangong Mould Co., Ltd. esetében a vevőknek kérniük kell a tényleges méretspecifikációt, az alkalmazandó anyagadatokat, a gép kompatibilitási igazolását és az egyeztetett ellenőrzési jegyzőkönyveket a javasolt öntőformához. Minden gyártóspecifikus tűréshatárt, keménységet, átfutási időt, becsült élettartamot vagy gyártási képességet ellenőrizni kell az aktuális műszaki dokumentációval és a kereskedelmi árajánlattal. Ez a megközelítés lehetővé teszi, hogy a vásárlási döntés bizonyítékokon alapuljon, nem pedig ellenőrizetlen feltételezéseken.
A beszállítói értékelésnek meg kell állapítania, hogy az öntőforma legyártható-e a jóváhagyott rajz szerint, és hogy a megfelelőség bizonyítható-e az alkatrész gyártásba lépése előtt. Ehhez többre van szükség, mint megkérdezni, hogy a szállító rendelkezik-e ellenőrző berendezéssel. A vevőknek meg kell érteniük, hogy mely méreteket mérik, hogyan végzik a méréseket, hogyan rögzítik az eredményeket, és mi történik, ha egy jellemző kívül esik az elfogadási határokon. Előfordulhat, hogy a gyártó kifinomult mérőműszerekkel rendelkezik, de még mindig hiányzik a vevő legfontosabb funkcionális követelményeit kielégítő ellenőrzési terv.
A téglagép öntőformák esetében a gyakorlati ellenőrzési folyamat az ajánlattétel során kezdődik, és a rajz jóváhagyásával, a gyártással, a végső ellenőrzéssel, a szállítással és az üzembe helyezéssel folytatódik. Minél korábban észlelik az eltérést, annál könnyebben megoldható. Ha a beszerelésig vár a szerelési méretek vagy az üreggeometria ellenőrzésével, elkerülhető késések keletkezhetnek, különösen akkor, ha az öntőformát kifejezetten az ügyfél gépéhez gyártották.
Az első szakasz egy műszaki felülvizsgálat. A vevőnek meg kell adnia a termékrajzot, a gépinformációkat és minden meglévő formaméretet, amely releváns a csere vagy az egyedi megrendelés szempontjából. A szállítónak át kell tekintenie a dokumentumokat a hiányzó méretek, az ütköző tűréshatárok, a nem egyértelmű adatok és a megerősítést igénylő interfészek szempontjából. Ha a vevőnek csak egy fizikai mintája van a teljes rajz helyett, a feleknek a gyártás megkezdése előtt meg kell állapodniuk a mérési és jóváhagyási folyamatban.
Ebben a szakaszban a beszerzési csapatnak ellenőriznie kell a következőket:
Ezek az ellenőrzések közös műszaki alapot teremtenek. Csökkentik egy olyan vita valószínűségét is, amelyben a szállító azt állítja, hogy követte a rajzot, miközben a vevő a termék vagy a gép interfészének eltérő értelmezésére számított.
A mérési módszernek meg kell felelnie a jellemző geometriájának, tűrésének és hozzáférhetőségének. A hagyományos kalibrált mérőműszerek sok lineáris mérethez elegendőek lehetnek. A bonyolultabb üregprofilok vagy helyzetviszonyok speciális rögzítéseket, koordinátamérést, optikai módszereket vagy más validált technikát igényelhetnek. A kiválasztásnak a szükséges mérési bizonytalanságon és az alkatrész geometriáján kell alapulnia, nem csupán a berendezés kifinomultságán.
| Ellenőrzési szakasz | Ellenőrizendő elemek | Lehetséges módszer | Elfogadás alapja |
| Bejövő anyag | Az anyag azonosítása és nyomon követhetősége, ahol szükséges | Tanúsítvány-ellenőrzés és azonosítási ellenőrzések | Jóváhagyott anyagspecifikáció |
| Megmunkálási ellenőrzés | Kritikus üregméretek és szerelési jellemzők | Megfelelő kalibrált mérőeszközök, mikrométerek, tolómérők vagy speciális rögzítők | Jóváhagyott rajzi tűrések |
| Geometriai ellenőrzés | Laposság, párhuzamosság, pozíció és profil, ahol meg van adva | Megfelelő felületmérés, rögzítések vagy koordináta mérőberendezések | Meghatározott nullapontok és geometriai tűrések |
| Szerelési ellenőrzés | Illesztés, igazítás és interfész méretei | Méretellenőrzések és dokumentált illeszkedés-ellenőrzés | Jóváhagyott összeszerelési és gépi interfész követelmények |
| Végső ellenőrzés | Meghatározott kritikus jellemzők és látható hibák | Ellenőrzési jegyzőkönyv mérési eredményekkel | Megállapodott elfogadási feltételek |
| Gyártás érvényesítése | Kész blokk méretei és konzisztenciája | Reprezentatív gyártási minták mérése | A késztermék specifikációja és a megállapodás szerinti eljárási feltételek |
Ez az ellenőrzési terv szemléltető jellegű, és a tényleges tervhez kell igazítani. Nem minden forma igényel koordináta mérést, és nem minden méretre van szükség azonos ellenőrzési gyakoriságra. A tervnek előnyben kell részesítenie azokat a funkciókat, amelyek meghibásodása megakadályozhatja a telepítést, befolyásolhatja a termék megfelelőségét, vagy jelentős működési kockázatot jelenthet.
A hasznos vizsgálati jegyzőkönyv azonosítja a rajz felülvizsgálatát, az alkatrész- vagy rendelési számot, a vizsgált jellemzőket, a névleges értékeket, a mért értékeket, az átvételi határokat, az ellenőrzés dátumát és adott esetben a mérési módszert. Ha több üreg is van jelen, a jelentésnek egyenként kell azonosítania az üregeket, nem pedig csak egy átfogó eredményt. Ez segít a vevőnek eldönteni, hogy a méretek konzisztensek-e a formában, és hogy az átlag elrejtette-e a helyi eltéréseket.
A beszerzési csoportoknak meg kell keresniük a hiányzó és a sikertelen méréseket. Az a jelentés, amely megállapítja, hogy az öntőforma átment az ellenőrzésen, kevésbé informatív, ha nem azonosítja a vizsgált méreteket, vagy nem magyarázza meg az elfogadási kritériumokat. Hasonlóképpen a mért értékek listája nehezen értelmezhető, ha a jelentés nem azonosítja a vonatkozó rajz-revíziót.
A mérési bizonytalanságot akkor kell figyelembe venni, ha a megadott tűrés szűk a mérési módszer képességéhez képest. Az elfogadási határhoz közeli mérési eredmény előre meghatározott döntési szabályt igényelhet, különösen akkor, ha a nem megfelelő forma elfogadásának következményei jelentősek. A vevőknek és a beszállítóknak az ellenőrzés megkezdése előtt meg kell állapodniuk a határértékek kezelésében, nem pedig a nézeteltérések felmerülése után kell dönteniük.
A nem megfelelő méretet dokumentálni kell, és a jóváhagyott specifikáció alapján értékelni kell. A beszállítónak és a vevőnek meg kell állapítania, hogy az eltérés a tervezés veszélyeztetése nélkül korrigálható-e, műszakilag elfogadható-e az átdolgozás, vagy ki kell-e cserélni a formát. Az átdolgozást soha nem szabad jóváhagyni pusztán azért, mert így alkalmassá teszi az alkatrészt egy informális próba során. Minden korrekciós intézkedésnek meg kell őriznie a szükséges szerkezeti integritást, a funkcionális kapcsolatokat és a gép kompatibilitását.
A javítási munka után az érintett jellemzőket újra kell mérni, és ellenőrizni kell a kapcsolódó méreteket, amelyek megváltoztathatók. A végső ellenőrzési jegyzőkönyvnek tükröznie kell a leszállított alkatrész tényleges állapotát. Ha az eltérést koncesszió útján elfogadják, a jóváhagyásban meg kell határozni az érintett jellemzőt, a megengedett eltérést és a használat korlátozásait. A szóbeli jóváhagyás nem elegendő, ha a változtatás a megállapodás szerinti vásárlási specifikációt érinti.
A vevőknek azt is meg kell határozniuk, hogy ki viseli a javítás, a visszaszállítás, a csere és a kapcsolódó késések költségeit, ha a szállító nem megfelelő öntőformát szállít. Ezeket a kereskedelmi megállapodásokat legjobban a beszerzési megrendelésben vagy a szállítási szerződésben lehet meghatározni a gyártás megkezdése előtt.
A beszállítói értékelésnek figyelembe kell vennie a műszaki kompetenciát, a gyártás következetességét, a dokumentációt, a kommunikációt és az értékesítés utáni támogatást. A cél nem az, hogy a szállítónak a legmagasabb pontszámot adják a legtöbb tanúsítványért vagy a legkifinomultabb ellenőrző berendezésért. A cél annak meghatározása, hogy a gyártó megbízhatóan tudja-e szállítani a vevő által igényelt konkrét formát.
Egy gyakorlati értékelés öt területre terjedhet ki.
Ahol fontos a gyártás folytonossága, a vevőknek azt is meg kell kérdezniük, hogy a szállító hogyan kezeli a rajzfelülvizsgálatokat és az ismételt rendeléseket. A hónapokkal később gyártott csereformát a jóváhagyott terv alapján kell ellenőrizni, nem pedig az előző megrendelés informális emlékére hagyatkozni. Az ellenőrzött rajzok és ellenőrzési nyilvántartások vezetése csökkenti a specifikációk fokozatos eltolódásának kockázatát.
A szállítás előtti végső ellenőrzés nem bizonyítja a gyártási teljesítmény minden vonatkozását. A telepítés és a próbagyártás további lehetőséget biztosít a forma és a gép közötti kölcsönhatás ellenőrzésére. Az üzembe helyezési folyamatnak követnie kell a gép gyártójának biztonsági és üzemeltetési utasításait, és azt szakképzett személyzetnek kell elvégeznie.
Az érvényesítés során a gyártó csapatnak ellenőriznie kell az öntőforma beépítését, a helymeghatározási és rögzítési felületeket, a távolságokat és a működési viselkedést. A reprezentatív blokkokat a késztermék specifikációjához kell mérni. Ahol a gyártórendszer több üreggel rendelkezik, a mintákat az üreg különböző helyeiről kell venni, hogy a helyi különbségek azonosíthatók legyenek.
Az eredményeket a vonatkozó folyamatfeltételekkel együtt kell rögzíteni, beleértve az anyagtételt, a nedvességviszonyokat, ahol figyelik, a gép beállításait és a gyártás idejét. Ez az információ segít megkülönböztetni a penészgombával kapcsolatos problémákat a folyamatváltozatoktól. Ha a méretek a megadott tartományon kívül esnek, a csapatnak szisztematikusan kell kivizsgálnia ahelyett, hogy azonnal több gépbeállítást módosítana egyszerre.
A sikeres próba gyakorlati kiindulópontot ad a későbbi monitorozáshoz. Ahogy a gyártás folytatódik, az időszakos méretellenőrzések feltárhatják a kopást vagy a működési feltételek megváltozását. A gyakoriságnak tükröznie kell a gyártási mennyiséget, az anyag koptatóképességét, a minőségi kockázatot és a gyártó karbantartási ajánlásait.
A Fujian Quangong Mold Co., Ltd. értékelésekor a vásárlóknak meg kell határozniuk ezeket az ellenőrzési követelményeket a megrendelés leadása előtt. A rajz jóváhagyásával, a végső ellenőrzéssel, a korrekciós intézkedésekkel és a gyártásellenőrzéssel kapcsolatos egyértelmű elvárások megbízhatóbb alapot biztosítanak a beszerzéshez, mint az az általános kijelentés, hogy az öntőformát magas színvonalon gyártják.
A méretpontosság fontos, mert a forma egy nagyobb gyártási rendszer funkcionális alkatrésze. Üreges geometriája befolyásolja a kész blokkok méreteit és profiljait, a rögzítési felületei pedig meghatározzák, hogy megfelelően felszerelhető-e a kívánt gépre. A méreteltérések következményei lehetnek inkonzisztens termékek, további ellenőrzések, nehéz telepítés, átdolgozás és szükségtelen gyártási megszakítások. A méretpontosságot azonban nem szabad az anyagválasztástól, a kopásállóságtól, a gyártási minőségtől, a gép állapotától és a folyamatirányítástól elkülönítve figyelembe venni.
A beszerzési csapatok számára a leghatékonyabb megközelítés az, ha a termelési igényeket dokumentált specifikációvá alakítják az árak összehasonlítása előtt. Erősítse meg a késztermék méreteit, a gép modelljét, a kritikus formajellemzőket, az alkalmazandó tűréseket, az anyagkövetelményeket és az ellenőrzési kritériumokat. Kérje meg a beszállítókat, hogy határozzák meg, hogyan fogják ezeket a követelményeket ellenőrizni, és kérjen olyan feljegyzéseket, amelyek igazolják a megfelelőséget. Ahol a numerikus tűrés fontos, gondoskodjon arról, hogy azt a jóváhagyott rajz alátámassza, és megfelelő módszerrel mérhető legyen.
A Fujian Quangong Mold Co., Ltd.-t ugyanazon a bizonyítékokon alapuló beszerzési eljáráson keresztül kell figyelembe venni. A vevőknek meg kell erősíteniük a javasolt öntőforma tényleges specifikációit, írásos kompatibilitási igazolást kell szerezniük, át kell tekinteniük az ellenőrzési dokumentációt, és meg kell állapodniuk a nemmegfelelőségek megszüntetésére vonatkozó eljárásokban. Egyetlen beszállító termékét sem szabad kizárólag egy meghirdetett pontossági igény vagy vonzó kezdeti árajánlat miatt kiválasztani.
A beszerzési megrendelés kiadása előtt készítsen egy végső ellenőrző listát, amely tartalmazza a rajz felülvizsgálatát, a névleges méreteket, a tűréseket, az anyagminőséget, a gépi interfészeket, az ellenőrzési jegyzőkönyveket, a szállítási feltételeket és az értékesítés utáni támogatást. Ha az öntőformát nagy volumenű gyártósorhoz szánják, a teljes költségértékelés részeként vegye figyelembe az állásidő pénzügyi hatását és a cserealkatrészek elérhetőségét. A beszerelés után hitelesítse a formát reprezentatív késztermékekkel, és őrizze meg az eredményeket a jövőbeni minőségellenőrzés alapjául.
Ha új öntőformát vásárol, vagy egy meglévőt cserél,lépjen kapcsolatba gyárunkkala tervezett blokktípus, gépmodell, termékméretek és működési követelmények megbeszélésére. Kérje a javasolt terv műszaki felülvizsgálatát, a kritikus méretkövetelmények megerősítését és árajánlatot egy egyeztetett vizsgálati kör alapján. A kezdeti teljes körű műszaki információk megadása segít a reális gyártási elvárások kialakításában, és támogatja az átláthatóbb beszerzési döntést. A jól meghatározott téglagép öntőforma praktikus befektetés a méretkonzisztenciába, a gyártás megbízhatóságába és a hosszú távú gyártásellenőrzésbe.
A megfelelő tűrés a kész blokk specifikációjától, az üreg geometriájától, a gép tervezésétől, a gyártási folyamattól és a mérési módszertől függ. A vásárlóknak meg kell határozniuk a névleges méreteket és a megengedett eltéréseket olyan kritikus jellemzők esetében, mint az üreg hossza, szélessége, mélysége, távolsága és rögzítési felületei. Az olyan geometriai követelményeket, mint a párhuzamosság vagy a helyzet, külön kell megadni, ha azok a funkciót érintik. Nincs minden formához megfelelő univerzális tűrés, ezért a vevőnek meg kell erősítenie az értékeket a jóváhagyott műszaki rajzon, és meg kell állapodnia az egyes kritikus jellemzők ellenőrzésének módjáról.
A formaüreg méretei meghatározzák az alakítás során elérhető geometriát, így az eltérések hozzájárulhatnak a kész blokk hosszának, szélességének, magasságának és profiljának változásához. A kapcsolat nem mindig egy az egyhez, mert az anyagnedvesség, a tömörítés, a vibráció, a formázás és a kikeményedés szintén befolyásolhatja a végső méreteket. A vásárlóknak ezért meg kell vizsgálniuk a formát és a reprezentatív kész blokkokat is. Az üregszintű mérések gyártási mintákkal való összehasonlítása segít megállapítani, hogy a méretprobléma a formából, a gép beállításából vagy a szélesebb gyártási folyamatból ered-e.
A vevőnek legalább a jóváhagyott műszaki rajzot és az egyeztetett kritikus méretekre vonatkozó záróvizsgálati jelentést kell kérnie. Az alkalmazástól és a beszerzési specifikációtól függően az alátámasztó feljegyzések tartalmazhatnak anyagtanúsítványokat, hőkezelési dokumentációt, keménységi eredményeket, geometriai vizsgálati adatokat és a gépi interfész kompatibilitás igazolását. A jelentésekben meg kell határozni a vonatkozó alkatrészt vagy megrendelést, a rajz felülvizsgálatát, a névleges méreteket, a mért értékeket, az átvételi határokat és az esetleges jóváhagyott eltéréseket. A dokumentációnak igazolnia kell a megállapodás szerinti követelményeknek való megfelelést, ahelyett, hogy egyszerűen azt kellene közölnie, hogy a forma megfelelt az ellenőrzésen.
Igen. A forma megfelelhet a rajzának, míg a kész tömbök instabil anyagnedvesség, inkonzisztens töltés, nem megfelelő tömörítési vagy vibrációs beállítások, gépkopás, formázási körülmények vagy térhálósodással kapcsolatos méretváltozások miatt változnak. Az ok azonosításához mérje meg a formát, vizsgálja meg a különböző üregekből származó reprezentatív blokkokat, és rögzítse a vonatkozó gyártási körülményeket. Ha az öntőforma a specifikáción belül marad, a csere megrendelése előtt vizsgálja meg a folyamatot. Ha egy kritikus formajellemző a tűréshatáron kívül esik, dokumentálja az eltérést, és határozza meg, hogy szükség van-e javításra vagy cserére.
Hasonlítsa össze a szállítókat ugyanazokkal a jóváhagyott rajzokkal, anyagkövetelményekkel, tűrésekkel, ellenőrzési körrel, gépkompatibilitási kritériumokkal és szállítási feltételekkel. Tekintse át az egyes szállítók által a méretmegfelelőségről, a gyártásellenőrzésről, az anyagok nyomon követhetőségéről és a korrekciós intézkedésekről szóló bizonyítékokat. Vegye figyelembe a telepítési erőfeszítéseket, a várható karbantartási követelményeket, a cserealkatrészek elérhetőségét, az átfutási időt és a nem megfelelő termékek kereskedelmi feltételeit is. A legalacsonyabb árajánlat nem feltétlenül a legolcsóbb megoldás az öntőforma élettartama alatt, de magasabb ár csak akkor indokolt, ha a többlet műszaki vagy kereskedelmi értéket bizonyítékok támasztják alá.


